Artykuł sponsorowany
Dlaczego parametry spawania decydują o trwałości instalacji procesowych po latach pracy
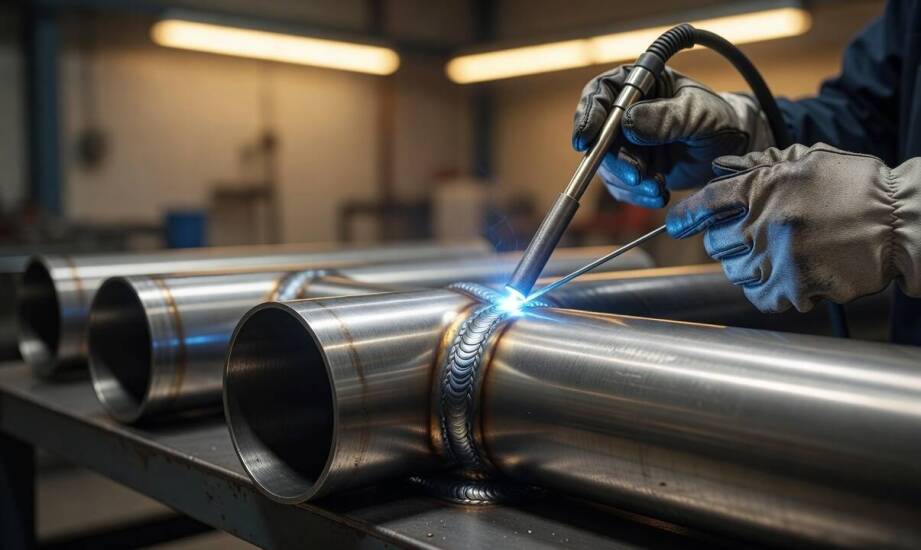
Trwałość układów procesowych zależy nie tylko od wybranego gatunku stali, ale przede wszystkim od warunków, w jakich łączono poszczególne elementy. Nawet najlepszy i najdroższy materiał ulegnie przyspieszonej degradacji, jeśli wykonawca zignoruje fizykę łuku elektrycznego. Niewłaściwy dopływ ciepła lub niedostateczna ochrona gazowa wywołują mikroskopijne zmiany strukturalne w metalu. Te wady zazwyczaj pozostają całkowicie ukryte podczas początkowych odbiorów technicznych czy prób ciśnieniowych. Skutki błędów ujawniają się dopiero po latach intensywnej pracy rurociągów poddawanych zmiennym obciążeniom. Właściwa regulacja parametrów urządzenia spawalniczego bezpośrednio warunkuje odporność korozyjną oraz szczelność mechaniczną całej linii.
Przeczytaj również: Pompy ciepła a komfort cieplny – jak zapewnić optymalne warunki w domu?
Wpływ parametrów łuku na strukturę stali
Natężenie prądu decyduje bezpośrednio o głębokości wtopienia oraz ostatecznej szerokości lica spoiny. Zbyt wysokie wartości powodują nadmierne przegrzanie stopu, co znacznie powiększa obszar wokół złącza, w którym zachodzą zmiany fizykochemiczne. Prędkość prowadzenia palnika przez operatora działa w sposób odwrotny. Szybsze tempo pracy zmniejsza ilość energii przekazywanej do metalu, w naturalny sposób ograniczając groźne odkształcenia termiczne.
Przeczytaj również: W jaki sposób tartak Ostrowiec Świętokrzyski dostarcza wysokiej jakości materiały budowlane?
Ilość ciepła trafiająca do materiału zależy od precyzyjnych proporcji między ustawionym natężeniem, napięciem łuku a szybkością posuwu ręki spawacza. Ten specyficzny bilans energetyczny bezpośrednio kształtuje wewnętrzne właściwości mechaniczne gotowego połączenia. Przekroczenie optymalnych wartości powoduje niepożądany rozrost ziaren w strukturze krystalicznej stali. Zbyt rozległa strefa wpływu ciepła staje się niezwykle podatna na mikropęknięcia oraz uszkodzenia zmęczeniowe. Naprężenia szczątkowe generowane przez gwałtowny skurcz cieplny stygnącego metalu prowadzą z czasem do postępującej degradacji. Uszkodzenia tego typu rozwijają się powoli, co ostatecznie skutkuje nagłymi awariami systemów poddawanych wibracjom i nagłym skokom ciśnienia.
Przeczytaj również: Jak prawidłowo przygotować dokumentację do naliczenia opłat środowiskowych?
Poprawnie zrealizowane spawanie instalacji rurowych wymaga od wykonawców ciągłej kontroli proporcji cieplnych. Doświadczeni monterzy dobierają nastawy sprzętu tak, aby maksymalnie zminimalizować ryzyko wytrącania się węglików chromu na granicach ziaren w stali nierdzewnej. Zjawisko to pozbawia stop jego naturalnych właściwości ochronnych tuż obok ułożonej spoiny. W konsekwencji otwiera to drogę do agresywnego rozwoju korozji międzykrystalicznej, która potrafi zniszczyć rurociąg od wewnątrz w bardzo krótkim czasie po uruchomieniu zakładu.
Ochrona gazowa i przygotowanie krawędzi
Precyzyjne opanowanie parametrów elektrycznych nie wystarczy do zbudowania bezpiecznego systemu przesyłowego. Staranne przygotowanie krawędzi przed rozpoczęciem spawania zapewnia równomierny dostęp do grani złącza, ułatwiając pełne przetopienie docelowej grubości materiału. Wszelkie zanieczyszczenia, resztki chłodziwa z maszyn obróbczych czy mikroskopijne warstwy tlenków wnikają prosto do płynnego jeziorka. Powstaje w ten sposób wewnętrzna porowatość osłabiająca parametry wytrzymałościowe rury. Zamknięte głęboko w spoinie mikropęcherze gazowe stanowią najczęstszą przyczynę późniejszych rozszczelnień i wycieków przesyłanych substancji.
Bariera gazowa odgrywa pierwszoplanową rolę w zachowaniu właściwości fizycznych stopów nierdzewnych. Strumień argonu chroni roztopiony metal przed utlenianiem i kontaktem z azotem zawartym w powietrzu. Trwałe łączenie elementów kwasoodpornych wymaga również rygorystycznego formowania osłony od wnętrza rury. Wtłoczenie gazu obojętnego do środka układu zapobiega powstawaniu chropowatych powłok tlenkowych na grani, które blokowałyby przepływ medium i ułatwiały osadzanie się osadów. Aktualne standardy technologiczne, opierające się o wytyczne branżowe i praktyki specjalistów pracujących dla marki Piotrowski24 oraz zakładu UMS, traktują obustronną osłonę jako wymóg absolutny przy obróbce elementów nierdzewnych.
Ostateczny montaż wielkogabarytowych rurociągów bezpośrednio u odbiorcy stanowi przedłużenie prac realizowanych w halach produkcyjnych. Ekipy monterskie łączą dostarczone odcinki w zintegrowany ciąg technologiczny, musząc zachować identyczny reżim wykonawczy. Utrzymanie stabilnego i płaskiego przetopu w niewygodnych pozycjach przymusowych zależy w głównej mierze od umiejętności manualnych montera oraz precyzyjnego wcześniejszego fazowania krawędzi. Chwilowa utrata bariery gazowej podczas tych manewrów nieodwracalnie obniża klasę higieniczną całej linii procesowej.
Długotrwała użyteczność systemów przemysłowych wynika z rygorystycznego przestrzegania reżimu w trakcie każdego cyklu łączenia metali. Niewidoczne dla oka odchylenia w doborze prądu, prędkości spawania czy niedostateczny przepływ argonu ujawniają się najczęściej pod postacią kosztownych przestojów i prac serwisowych. Zapewnienie pełnej kontroli nad procesem formowania jeziorka, właściwa obróbka styków i konsekwentne zabezpieczanie grani złącza pozwalają na bezpieczną eksploatację rurociągów przez dziesiątki lat. Stabilność dużego zakładu produkcyjnego zależy ostatecznie od poprawnej budowy każdej pojedynczej spoiny.
Kategorie artykułów
Polecane artykuły

Prefabrykowane domy z keramzytobetonu: szybkość i ekologia w jednym.

Jak dopasować zaprawę do tynkowania do podłoża, sezonu i tempa pracy

Jak frezowanie CNC przyczynia się do zmniejszenia kosztów produkcji?
